产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
麻花钻头打磨维护技巧
2026-10-10
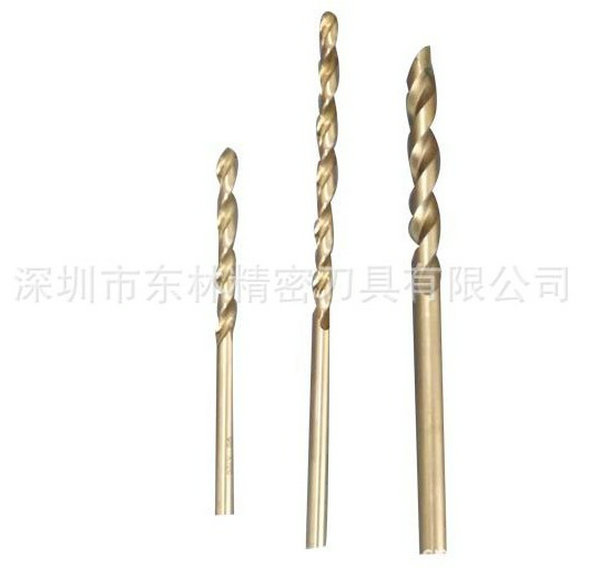
麻花钻头钝了别急着扔,自己打磨也能恢复锋利。麻花钻头打磨维护技巧如下:
一、打磨前安*全提示
打磨前请佩戴护目镜,避免砂轮碎屑飞溅伤眼;操作时控制钻头温度,防止过热退火导致硬度失效。
二、打磨核心技巧
1.选对适配砂轮:高速钢钻头用氧化铝砂轮,硬质合金钻头用碳化硅砂轮,粒度适中保证修磨精度。
2.四步标准刃磨法:
刃口摆平轮面靠:将主切削刃与砂轮面置于同一水平面,缓慢靠拢砂轮。
钻轴斜放出锋角:钻头轴线与砂轮面保持60°夹角,对应标准顶角118°±2°。
由刃向背磨后面:从刃口沿后刀面缓慢修磨,轻磨多次,观察火花均匀性。
上下摆动尾别翘:握钻头前部的手均匀小幅摆动,尾部不高于砂轮水平中心线,避免刃口磨钝。
3.关键部位优化修磨:
修磨横刃:将横刃长度缩短1/2,减少负前角,降低轴向切削阻力、提升定心能力。
修磨主切削刃:可磨出双重顶角(130°~140°),改*善散热性能,增强刃口强度。
4.防退火操作:打磨过程中频繁将钻头浸入冷水冷却,不能让钻尖发红过热,避免硬度骤降失效。
三、打磨后检查要点
目视或用40倍显微镜检查两条主切削刃对称,长度、角度一致。
检查刃口无裂纹、崩缺,后角控制在8°~20°区间,平衡切削性能与刃口强度。
试切验证:在废料上试钻,确认钻孔无偏移、排屑顺畅,无明显异响和异常发热。
四、日常维护延长寿命
使用中防护:钻钢件时足量加注金属切削液;钻铸铁/铸铜等粉末状材料时用压缩空气辅助排屑;钻孔起止阶段进给量降低1/3,减少刃口冲击。
使用后清洁:用尼龙刷清理钻体残留铁屑,禁止用金属刷刮伤刃口;擦干后均匀涂抹防锈油脂。
规范存放:将钻头放入专*用干燥包装盒,避免与其他硬物碰撞划伤刃口,存放于通风干燥处远离腐蚀物。
磨损管控:主切削刃磨损深度小于0.2mm时及时重磨,普通定柄钻头可重磨3次,磨损后直径比原尺寸小2%时直接报废。
以上是麻花钻头的知识点介绍,希望对大家有帮助。
上一条 [抛物线深孔钻的使用有何讲究]
下一条 [阶梯钻用来做什么]