产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
抛物线深孔钻的使用有何讲究
2026-10-12
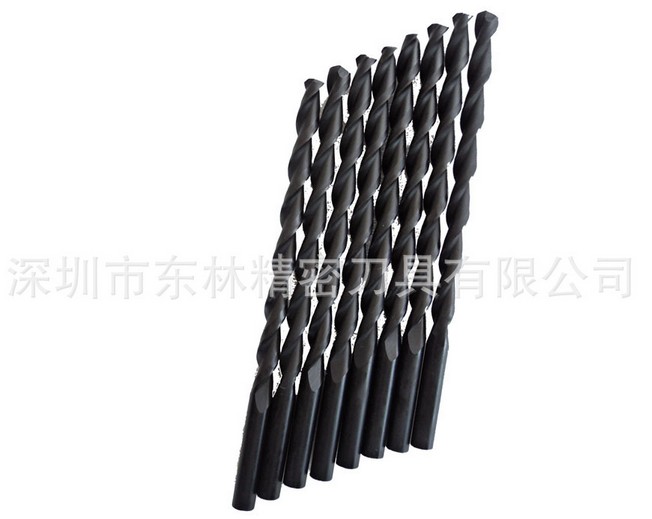
抛物线深孔钻的核心使用要点是适配加工场景、规范操作流程、按长径比匹配切削参数,以此实现流畅排屑、稳定加工,寿命可达普通麻花钻的3-4倍。
一、适用范围
适配材料:仅适合硬度≤25~26HRC的工件,如低碳钢、铝合金、铜合金、球墨铸铁等,不推荐用于高硬度材料、高温合金或钛合金等难加工材料。
长径比上限:标准款可连续加工长径比15:1的深孔,定制改进型可达20:1,部分特别型号甚至能支持长径比60的深孔加工。
适配设备:多用于立式或卧式深孔钻床,也可在高刚性数控铣床、加工中心上使用。
二、标准操作流程
导向孔准备:先加工导向孔,深度为钻头直径的2-3倍(直径<3mm时为1-2倍),孔径比钻头大0.03mm(小直径时大0.015mm);若加工面倾斜,需先用平头钻修平。
低速入孔:以约500rpm转速、1000mm/min进给速度将钻头插入导向孔,距孔底2-3mm处暂停。
正常钻削:调整至常规转速和进给速度开始钻孔;钻通孔且出口为斜面时,钻穿前需将进给速度降至一半以下,避免冲击。
退刀收尾:盲孔钻至指定深度后,钻头回退0.5mm,再以500rpm转速、2000mm/min进给速度退出;通孔钻穿后直接降速退出即可。
三、切削参数调整
需严格按孔深/孔径比(长径比)调整切削速度和进给率,保障排屑顺畅:
长径比4:1:切削速度降低20%,进给率减小10%
长径比5:1:切削速度降低30%,进给率减小20%
长径比6:1~8:1:切削速度降低40%,进给率减小20%
四、关键注意事项
冷却排屑:需要使用压力冷却系统,保证切削液直达钻尖;长径比>8:1时建议间歇退刀检查排屑情况。
装夹要求:用弹簧夹头或专*用刀柄夹紧,夹持长度为钻柄直径的4~5倍;严禁用手锤敲击钻头,工件需牢固固定,禁止手持加工。
操作禁忌:钻头在孔内时严禁反转,防止切屑进入钻头内部导致卡钻;新钻头下孔时需低轴压、低转速跑合20-30分钟,再逐步升至正常参数。
维护修磨:当磨损使钻头直径减小2%时应报废,可重磨2-3次,每次重磨去掉约0.25mm材料。
以上是抛物线深孔钻的使用介绍,希望对大家有帮助。
下一条 [麻花钻头打磨维护技巧]