产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
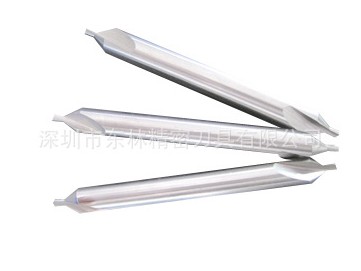
中心钻的使用注意事项有哪些
2026-9-29
使用中心钻的核心注意事项,围绕防断钻、保精度、提寿命三个核心目标展开,覆盖加工全流程关键要点。
一、加工前准备要点
1.合理选型号:根据工件孔型、直孔尺寸选对应中心钻,A型适配常规场景,B型用于高精度长工序工件,避免小钻大用导致断裂。
2.控制工件硬度:工件硬度保持在170-200HB区间,硬度过高会加速刀具磨损,硬度过低则定位精度不足。
3.工件端面预处理:需要将工件端面车平,除去氧化层、砂眼和硬质点,禁止端面留小凸头,防止中心钻切入时受力不均折断。
4.刀具与对中检查:使用前洗净中心钻表面防锈油脂,避免切屑粘黏刃口;校正尾座,确保中心钻轴线与工件轴线同轴,位置精度达标。
二、钻削过程操作要点
1.匹配切削参数:采用500-1000r/min的高转速,进给量要小且均匀,严禁突然猛力进给;小直径中心钻可适当提升转速至1000-1600r/min。
2.做好冷却排屑:根据加工材质选择对应切削液,保证冷却充分;钻削中途退出1-2次清理切屑,避免切屑缠绕阻塞刃口。
3.控制钻削深度:A型中心孔只钻出60°锥度的1/3~2/3,B型中心孔需完整钻出120°保护锥;钻至设定深度后,让中心钻在孔内停留2-3秒再退出,保证孔形光整圆顺。
4.异常立即停机:加工中出现异响、振动、进给卡顿等异常,立刻停机排查原因,禁止强行继续钻削,避免断钻或工件报废。
三、后续维护与安*全要点
1.刀具日常养护:每次使用后清洗中心钻、涂抹防锈油妥善存放;定期检查刃口磨损情况,发现刃口变钝及时修磨,禁止用钝刀强行加工。
2.装夹安*全规范:工件需要牢固夹紧,严禁手持工件钻孔;操作时佩戴护目镜,清理切屑要用专*用毛刷,禁止用手直接拉扯切屑。
3.两端孔同轴保障:轴类零件钻两端中心孔时,需借助夹具定位,保证两端中心孔同轴,避免后续车削、磨削工序出现同轴度超差问题。
以上是中心钻的使用注意事项介绍,希望对大家有帮助。
下一条 [非标钻头怎么使用]