产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
中心钻操作要点
2026-10-13
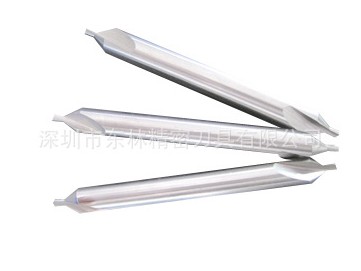
中心钻是机械加工中用于孔加工预制准确定位的核心刀具,主要在轴类零件端面钻出中心孔,引导后续麻花钻作业以减少加工误差。中心钻操作要点如下:
一、前置安*全提示
操作时严禁戴手套、严禁用手直接拉扯切屑,需要佩戴护目镜,工件全程牢固夹紧,钻床运转时禁止手靠近钻头前端区域。
二、加工前准备要点
工件预处理:需要将工件端面车平,除去氧化层、砂眼和硬质点,禁止端面残留小凸头;工件硬度控制在170-200HB区间,硬度过高易崩刃,过低则定位失效。
刀具预处理:使用前洗净中心钻表面防锈油脂,检查刃口无缺损;装夹时切削部分伸出长度约为刀具总长的1/3,避免悬伸过长引发振动。
同轴度校正:将钻夹头插入车床尾座锥孔锁紧,校正工件外圆,确保中心钻轴线与车床主轴同轴,防止偏心切削导致断钻。
三、钻削过程核心操作
切削参数匹配:普通高速钢中心钻选500-1000r/min高转速,小直径款可提至1000-1600r/min,全程保持小进给量匀速钻进,严禁突然猛力进给。
冷却排屑控制:钻入工件后用毛刷加注对应材质的专*用切削液,中途退出1-2次清理切屑,避免切屑缠绕阻塞刃口。
深度准确控制:A型中心孔只钻出60°锥度的1/3~2/3,B型中心孔需完整钻出120°保护锥;钻至设定深度后,让中心钻在孔内停留2-3秒再缓慢退出,保证孔形光整圆顺。
异常即时处理:加工中出现异响、振动、进给卡顿等情况,立刻停机排查原因,禁止强行继续钻削,避免断钻或工件报废。
四、后续维护要点
每次使用后需要清洗刀具表面残留切屑,涂抹防锈油后分类妥善存放,避免刃口磕碰。
定期检查刃口磨损情况,发现刃口变钝、出现崩口及时修磨,禁止用钝刀强行加工,否则易引发断钻。
轴类零件钻两端中心孔时,需借助专*用夹具定位,保证两端中心孔同轴,避免后续车削、磨削工序出现同轴度超差问题。
以上是中心钻的操作要点介绍,希望对大家有帮助。
下一条 [抛物线深孔钻的使用有何讲究]