产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
中心钻的用法
2026-10-19
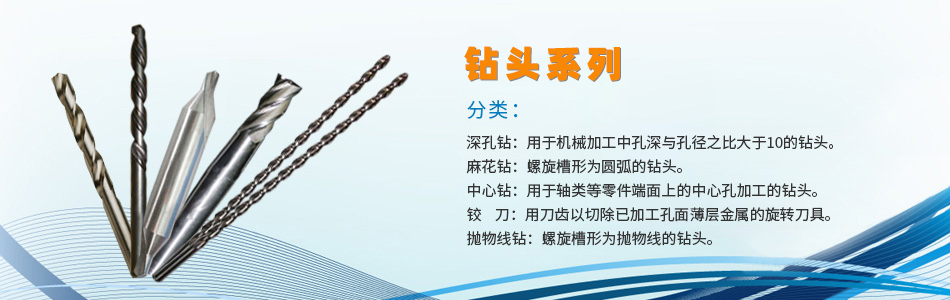
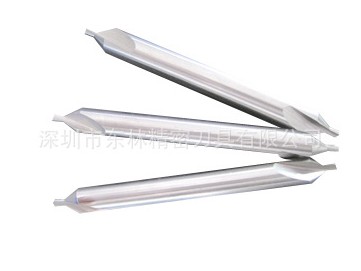
中心钻主要用于轴类零件端面的中心孔预制准确定位,引导麻花钻等后续刀具作业,大幅降低孔加工的位置误差,是机械加工里的基础定心刀具。
一、选型与预处理
1.按需选型号:2~10mm普通中心孔选不带护锥的A型;长工序、高精度工件选带120°保护锥的B型,避免60°定心锥被碰损。
2.工件预处理:提前将工件端面车平,除去氧化层、硬质点和小凸头,工件硬度控制在170-200HB之间,防止中心钻直接折断。
3.刀具预处理:使用前洗净中心钻表面的防锈油脂,检查刃口锋利度,装夹时控制切削部分伸出长度适中。
4.同轴度校正:将中心钻装入钻夹头后固定在车床尾座,校正工件外圆,确保中心钻轴线与车床主轴轴线同轴。
二、规范钻削操作
1.切削参数设置:普通高速钢中心钻选500~1000r/min高转速,硬质合金中心钻可提升至1600r/min,全程采用小进给量匀速进给。
2.钻削过程控制:起钻时进给速度要慢,钻入工件后用毛刷加注适配工件的切削液,中途退出1~2次清理切屑、冷却刃口。
3.深度准确控制:A型中心孔钻出60°锥度的1/3~2/3即可;B型中心孔需要完整钻出120°保护锥面,常规打孔深度控制在1~3mm。
4.收尾修光操作:钻到设定深度后不要立即退刀,让中心钻在孔内停留2~3秒,再缓慢退出,利用主轴惯性修光孔壁,保证中心孔光圆准确。
三、关键避坑要点
1.加工中出现异响、振动等异常情况,立即停机排查原因,排除故障后再继续作业。
2.定期检查刃口磨损状态,发现崩刃、钝化要及时修磨,禁止强行使用导致中心钻直接折断。
3.加工完成后及时清洗刀具表面残留切屑,涂抹防锈油后存放于干燥处,延长刀具使用寿命。
以上是中心钻的用法介绍,希望对大家有帮助。
下一条 [定制非标钻头要注意什么]