产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
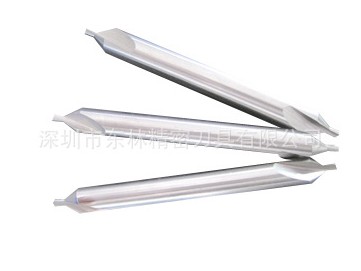
中心钻容易断的原因
2026-10-23
中心钻容易断,核心是其切削部分直径小、刚性有限,在加工中受侧向力、过载、高温等因素影响,超出自身强度极*限导致的。其具体可分为以下几类常见原因:
一、对中与定位偏差
1.轴线不同轴:主轴与尾座同轴度差、钻夹头磨损脏污,导致中心钻轴线与工件旋转中心偏移,切削时持续承受侧向弯曲应力,易弯断。
2.工件端面问题:端面未车平、中心处残留凸头,中心钻切入时无法准确定心,单点受力不均,瞬间就可能崩尖折断。
二、切削参数不合理
1.进给过快、转速过低:盲目追求效率大进给切入,或切削速度不足,轴向载荷直接超过中心钻小直径部位的强度极*限,引发脆性断裂。
2.起钻冲击过大:毛坯端面不平整时直接大进给切入,钻尖瞬间承受巨大瞬时冲击力,直接顶崩钻尖。
三、装夹与振动问题
1.工件装夹松动:卡盘夹持力不足、长轴缺少中间支撑,加工中工件产生震颤,中心钻承受反复冲击,应力集中处产生微裂纹后突然断裂。
2.刀具装夹跳动:夹头磨损导致中心钻夹持歪斜,旋转时存在偏心,持续承受交变载荷,钻尖逐步崩裂。
四、冷却与排屑失效
1.冷却润滑不足:切削液未对准切削区域,钻尖摩擦热量无法散出,刀具快速退火变软,硬度和强度大幅下降,轻微受力就扭断。
2.铁屑堵塞卡钻:排屑空间有限,切屑卡在中心孔锥面内持续挤压中心钻,直接卡死钻尖造成折断。
五、刀具自身状态问题
刀具磨钝未更换:磨损后的切削刃切削阻力陡增,需要施加更大进给力,应力集中在刃口处,强行钻入易崩断。
选型不匹配:用普通高速钢中心钻加工高硬度工件,刀具本身强度不足,切削阻力骤增引发断裂。
下一条 [麻花钻头使用要抛光吗]