产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
如何辨别麻花钻头的好坏
2026-11-16
辨别麻花钻头的好坏可以从外观细节、材质硬度、工艺精度、实战试钻这几个可落地的维度一步步排查,操作门槛很低,普通人也能快速上手。
一、外观细节初筛
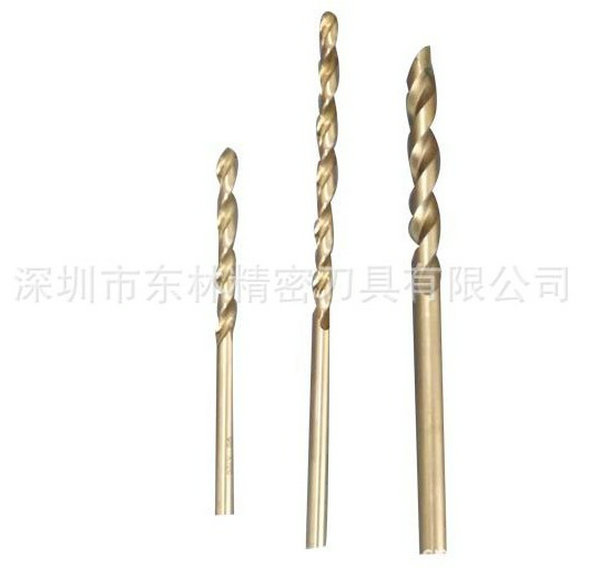
好的钻头刃口呈现均匀金属光泽,表面无砂眼、裂纹、锈蚀或磕碰痕迹。
螺旋槽内壁光滑流畅,无毛刺、凹凸不平的轧制痕迹,能保证排屑顺畅不卡屑。
钻柄与刃部过渡处无明显错位,柄部表面无划痕、变形,保证装夹时同心度稳定。
好品牌会在柄部清晰标注材质代号、公称直径,劣质品常缺失关键标识。
二、材质硬度核验
用钥匙或锉刀轻划钻头非刃口部位,痕迹越浅说明硬度越高,好的钻头几乎无明显划痕。
用指甲轻刮刃口,能刮下指甲碎屑说明硬度≥HRC60,劣质品只会打滑无法刮动。
敲击钻尾听声音,声音清脆无杂音说明热处理到位,沉闷声大概率内部有暗裂纹。
好的高速钢钻头硬度需≥63HRC,普通劣质碳钢钻头硬度仅≤55HRC,易发热退火变形。
三、工艺精度检查
两主切削刃长度相等,顶角对称,目视观察无明显长短差,等高偏差≤0.1mm。
标准通用麻花钻顶角为118°±2°,刃口光滑无崩刃、锯齿状缺口,直线度误差≤0.2mm。
径向圆跳动误差<0.05mm,劣质品跳动超0.1mm,钻孔时易出现偏斜、孔径扩大。
横刃斜角保持在50°-55°,横刃长度控制合理,不会导致轴向钻削力过大。
四、实战试钻验证
在废弃普通钢板上连续钻孔10次,好的钻头孔径误差<0.1mm,孔壁光滑无明显毛刺。
试钻过程中无快速冒烟、刃口快速退火变色的情况,好的钻头散热更快,升温平缓。
钻孔完成后检查孔口无崩裂、孔壁无明显拉痕,说明钻头切削状态稳定,排屑顺畅。
连续钻削后观察刃口磨损量,好的钻头磨损量远小于0.5mm,劣质品钻3-5孔就会明显钝化。
上一条 [机用铰刀通常怎么使用]
下一条 [阶梯钻如何正常使用]