产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
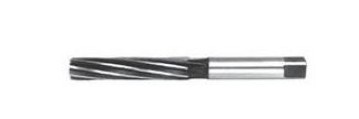
机用铰刀通常怎么使用
2026-11-17
使用机用铰刀需严格遵循规范流程,核心要保证同轴度、合理余量、低速顺转切削,才能稳定获得高精度孔加工效果。
一、使用前准备
选刀适配工况:按孔径精度选对应公差等级铰刀,加工铸铁选直槽款,不锈钢/铝合金选螺旋槽款。
检查刀具状态:确认刃口无崩缺、无锈迹,容屑槽没有残留硬切屑,径向跳动控制在0.02mm以内。
预留合理铰削余量:粗铰留0.15~0.3mm,精铰仅留0.05~0.1mm,直径10mm左右的孔单边余量取0.1~0.2mm稳妥。
二、装夹定位操作
匹配装夹方式:φ1~φ20mm小孔用直柄铰刀,大孔径选锥柄铰刀,优先用浮动夹头自动补偿同轴度偏差。
控制主轴跳动:无浮动夹头时,主轴与铰刀同轴度需≤0.02mm,高精度场景跳动要控制在0.015mm以内。
工件稳固装夹:将工件牢牢固定在工作台,确保待加工底孔中心与铰刀轴线对正,避免出现喇叭口或椭圆孔。
三、切削参数设置
转速适配材料:铸铁件转速200~400rpm,钢件150~250rpm,铝合金可提升至15~20m/min线速度。
进给量控制:常规工况进给量设为0.5~1.5mm/rev,保持均匀稳定进给,避免力度不均引发震刀。
冷却润滑匹配:钢件用10%~15%乳化液或硫化油,铸铁用煤油+机油,铝合金直接用煤油润滑。
四、规范切削作业
低速匀速启动:主轴保持低速顺转,平稳切入工件,禁止高速猛进给,防止崩刃或孔壁拉伤。
特别工况处理:长径比>8的深孔采用分级铰削,用“啄铰”方式进给一段就退刀排屑,避免切屑堆积划伤孔底。
顺向退刀禁忌:铰削全程禁止反转,完成后保持铰刀同向旋转缓慢退出,铰刀离开孔口后再停机。
五、后续维护与避坑
批量试铰校验:批量加工前先试铰1个孔,用塞规或内径百分表检测孔径,确认精度合格后再批量生产。
定期检测磨损:每加工5~10个孔就检测一次孔径,发现铰刀磨损挤孔时及时修磨或更换刀具。
刀具收尾保养:作业后清理容屑槽内的切屑,擦净表面油污后涂抹防锈油,装入护套单独存放,避免刃口磕碰。
上一条 [抛物线钻头适合加工哪些具体材料]
下一条 [如何辨别麻花钻头的好坏]