产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
如何判断抛物线钻头的质量好坏
2026-11-6
判断抛物线钻头的质量好坏,可通过外观初检、参数核验、材质工艺验证、实际试钻四个维度逐层排查,快速筛选出合格的高性价比产品。
一、外观与结构细节初检
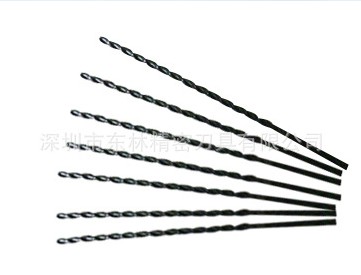
1.排屑槽型:槽型轮廓需要是标准抛物线,容屑空间宽大流畅,无局部窄缩、台阶或毛刺,劣质产品槽型近似普通麻花钻,容屑量严重不足,易堵屑。
2.钻尖对称性:将钻头立在平板上,观察两侧主切削刃是否等高,不对称的钻头钻孔时孔径会超差,深孔加工极易偏移。
3.过渡区状态:柄部与钻体的过渡位置不能有加工台阶、明显色差,否则说明未做去应力处理,使用中极易从该位置折断。
4.焊接部位(合金款):镶嵌硬质合金刀片的款式,焊接处需要平整无裂纹,采用银/铜焊料连接,高温钻削时刀片不会脱落。
二、核心几何参数核验
1.钻芯厚度:钻芯厚度需占钻头直径的30%~40%,刚性远优于普通麻花钻20%的占比,深孔钻削时不易弯曲振动,保障孔的直线度。
2.螺旋角:用角度尺测量,优*质产品螺旋角稳定在36°~38°,远高于普通麻花钻的28°~30°,排屑速度更快,切屑不易缠绕堵塞。
3.顶角角度:标准顶角为130°,该角度能形成窄而厚的切屑,优化排屑效果,同时增强钻尖强度,适配深孔加工场景。
4.横刃修磨:横刃需修磨为正前角(十字刃或S型刃磨),可大幅减小钻削轴向力,切削更轻快,劣质产品未做修磨,横刃为负前角,钻削时处于挤刮状态,振动大、功耗高。
三、材质与工艺深度验证
1.基体材质:高性能型号需采用M42含钴高速钢或硬质合金,红硬性和耐*磨性远优于普通HSS高速钢,适配不锈钢、模具钢等中高硬度材料。
2.热处理质量:优*质产品采用真空淬火工艺,硬度稳定在HRC 65~67,组织均匀;低价劣质产品仅做一次回火,连续钻削十几分钟后刃口就会快速软化磨损。
3.制造工艺:优先选全磨制工艺的产品,远优于轧制成型,刃口精度和表面光洁度更高,钻削阻力更小,排屑槽内拉丝痕迹细密均匀。
4.涂层质量:涂层色泽需均匀一致,TiN涂层为均匀金黄色、TiCN为蓝灰色、TiAlN为黑灰色,局部发花、发白的产品涂层结合力差,使用中极易剥落。
四、实际试钻验证
1.切屑形态:试钻时理想切屑为短螺旋状,不缠绕、不堵塞排屑槽,说明排屑性能合格;若切屑呈长带状或碎渣状,说明槽型或角度设计不合格。
2.钻削状态:钻削过程无明显异响、振动,轴向进给阻力均匀,说明钻头刚性和刃口修磨质量达标。
3.冷却效果:带内冷通道的款式,可用细钢丝从柄部通入,确认切削液能从钻尖对称喷出,保障深孔加工时钻尖充分降温。
上一条 [中心钻使用窍门]
下一条 [台阶钻钻孔时转速多少合适]