产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
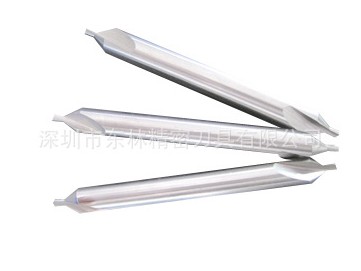
中心钻使用窍门
2026-11-9
为了减少中心钻断钻、孔位偏移问题,同时延长刀具使用寿命,需要掌握以下这些窍门。
一、前置准备窍门
1.工件预处理:提前车平端面,去*除氧化层、硬质点和小凸头,工件硬度控制在170~200HB区间。
2.刀具预处理:洗净中心钻表面防锈油脂,装夹时切削部分伸出长度控制在总长的1/3,避免悬伸过长引发振动。
3.同轴度校准:装夹后校正工件外圆,确保中心钻轴线与车床主轴完*全同轴,避免偏心断钻。
二、钻削操作窍门
1.参数精*准匹配:普通高速钢中心钻选500~1000r/min高转速,硬质合金款可提至1600r/min,全程用小进给量匀速钻进。
2.啄式排屑技巧:钻入工件后中途退出1~2次,用毛刷加注切削液,及时清理切屑避免缠绕阻塞刃口。
3.深度精*准把控:A型中心孔只钻出60°锥度的1/3~2/3,B型中心孔完整钻出120°保护锥,常规深度控制在1~3mm。
4.收尾修光技巧:钻到设定深度后不要立即退刀,让中心钻在孔内停留2~3秒,利用主轴惯性修光孔壁,保证中心孔光圆精*准。
三、避坑延寿窍门
1.加工中出现异响、振动、进给卡顿等异常,立刻停机排查,禁止强行继续钻削。
2.定期检查刃口磨损状态,发现崩刃、钝化及时修磨,禁止用钝刀强行加工,避免断钻报废。
3.加工完成后清洗刀具表面残留切屑,涂抹防锈油后分类存放,避免刃口磕碰损伤。
4.轴类零件钻两端中心孔时,借助专*用定位夹具,保证两端中心孔同轴,避免后续工序同轴度超差。
以上是中心钻的相关介绍,希望对大家有帮助。
上一条 [麻花钻头和冲击钻头的区别]
下一条 [如何判断抛物线钻头的质量好坏]