产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
铰刀和钻头有什么区别
2026-11-20
铰刀和钻头的核心区别在于:钻头负责实体材料的初次粗开孔,铰刀只对已有孔做精加工,二者在加工定位、结构、精度等维度不同,是孔加工流程里前后衔接的两类刀具。
一、加工用途与阶段差异
钻头:直接在实体材料上钻出通孔/盲孔,属于孔加工的粗工序,无法直接产出高精度孔。
铰刀:仅能对已钻/扩好的预加工孔做精整,属于孔加工的精加工工序,不能在实体材料上直接开孔。
常规孔加工的标准顺序就是钻孔→扩孔→铰孔,铰刀是收尾提精度的关键环节。
二、刀具核心结构差异
钻头:标准麻花钻仅2条主切削刃,带横刃,排屑槽深,整体刚性偏弱,容易在钻孔时发生轴线偏斜。
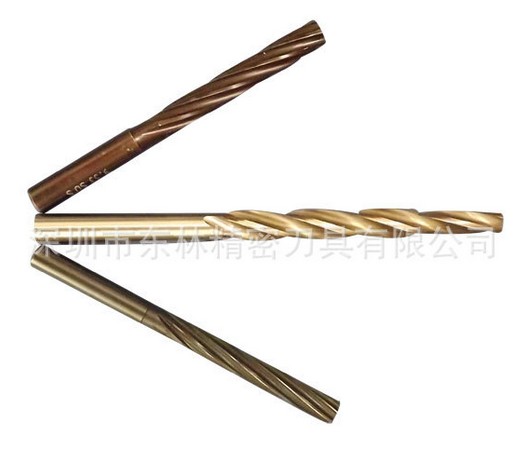
铰刀:通常有6~12条切削刃,无横刃,排屑槽浅,钻心直径大,刚性和导向性远优于钻头。
铰刀还额外带有校准齿段,校准部分直径做倒锥度设计,专门用来修光孔壁、控制孔径精度,这是钻头没有的结构。
三、加工精度与表面质量差异
尺寸精度:钻孔精度仅IT11~13级,铰孔精度可达IT7~8级,高精度铰刀甚至能做到IT6级。
表面粗糙度:钻孔后孔壁Ra值为12.5~50μm,铰孔后可直接降到Ra0.8~3.2μm,孔壁光洁度大幅提升。
加工余量:钻头直接除去全部开孔材料,铰刀的单边切削余量仅0.05~0.3mm,只做微量切削修正,走刀更平稳。
下一条 [中心钻和钻头的区别]