产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
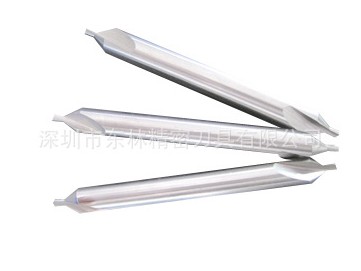
中心钻的加工用途
2026-11-3
中心钻的核心加工用途是为机械加工提供孔加工预制精*确定位,同时完成轴类零件端面中心孔的专属加工,是保障后续工序精度的基础刀具。
一、核心定位类加工用途
1.钻孔预制定心:正式钻孔前在工件表面打出精*准浅坑,为麻花钻提供初始导向,避免钻头接触工件时发生滑移,大幅降低孔位偏移误差。
2.多工序基准统一:为后续攻丝、铰削、铣削等工序提供统一的定位基准,保证多次装夹后加工位置的一致性,避免基准转换带来的精度损失。
3.自动化加工适配:在数控加工中心等自动化设备中,通过高精度中心孔定位,实现批量零件加工的位置度稳定控制,适配流水线无人化作业需求。
二、轴类零件专属加工用途
1.顶*尖支撑定位:在轴类零件两端加工出标准中心孔,与车床、磨床的60°顶*尖精*准配合,实现“一夹一顶”或“双顶*尖”装夹,避免车削、磨削外圆时出现偏心、锥度或椭圆度问题。
2.高精度轴件适配:针对汽车传动轴、机床主轴等对同轴度要求高的零件,中心孔作为贯穿全工序的定位基准,可将形位公差控制在微米级范围。
3.润滑存储功能:中心孔内的小圆孔可留存少量润滑油,减少顶*尖高速旋转时的磨损,提升轴类零件加工过程中的支撑稳定性。
三、辅助拓展类加工用途
1.孔口倒角加工:部分复合中心钻可在完成定位的同时,直接加工出孔口60°或120°倒角,省去单独倒角工序,提升加工效率。
2.特*殊场景适配:硬质合金材质的中心钻可完成高硬度锻件、不锈钢材料的中心孔加工,加长型中心钻则能适配深孔加工场景下的前置定位需求。
3.工件定点标记:在薄板、脆性材料加工前,用中心钻打出定位凹点,防止后续刀具切入时工件开裂或位移,降低废品率。
另外,不同类型中心钻的加工场景也有明确区分:A型(不带护锥)适配普通精度、直径2-10mm的中心孔加工;B型(带护锥)则用于工序长、精度要求高的工件,通过120°保护锥避免60°定心锥被磕碰损坏。
下一条 [阶梯钻适合什么场景]