产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
如何正确安装和使用中心钻
2026-10-30
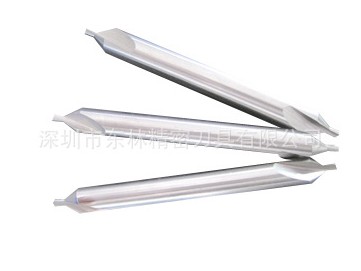
正确安装和使用中心钻,核心要抓住同轴度校准、伸出量控制、高转速小进给三个关键,就能大幅避免断钻、孔位偏移等常见问题,保障加工精度。
一、规范安装步骤
1.刀具预处理:使用前洗净中心钻表面的防锈油脂,检查刃口无崩刃、钝化,避免切屑粘刃影响切削性能。
2.装夹固定:将中心钻装入钻夹头,夹持长度为柄径的4~5倍,确保装夹稳固不打滑。
3.控制伸出量:中心钻切削部分伸出钻夹头的长度不超过5mm,伸出过长会大幅降低刚性,易引发折断。
4.同轴度校正:把钻夹头装入车床尾座锥孔,移动尾座靠近工件并锁紧,校正工件外圆,确保中心钻轴线与车床主轴轴线完*全同轴。
二、标准使用操作流程
1.工件预处理:提前将工件端面车平,去*除氧化层、硬质点和小凸头,工件硬度控制在170~200HB范围内,防止中心钻接触硬点瞬间崩损。
2.切削参数设置:普通高速钢中心钻选用500~1000r/min的高转速,硬质合金中心钻可提升至1600r/min,全程采用小进给量匀速进给,手动操作时均匀摇动手轮,避免突加压力。
3.钻削过程控制:起钻时进给速度要慢,确认定位准确后再正常钻入;钻入工件后用毛刷加注切削液,中途退出1~2次及时清理切屑、冷却刃口,防止切屑缠绕阻塞。
4.深度与收尾控制:A型中心孔钻出60°锥度的1/3~2/3即可,B型中心孔要完整钻出120°保护锥面,常规打孔深度控制在1~3mm;钻削达到设定深度后,不要立即退刀,让中心钻在孔内停留2~3秒,再缓慢退出,保证中心孔光圆精*准。
三、关键避坑要点
严禁用中心钻进行深孔钻削,其排屑槽短、刚性低,强行深钻极易直接折断。
加工中出现异响、振动等异常情况,需要立即停机排查,排除故障后再继续作业。
加工完成后及时清洗刀具表面残留切屑,涂抹防锈油后妥善存放,定期检查刃口磨损情况,发现钝化及时修磨。
上一条 [麻花钻头的保养手段]
下一条 [如何手磨抛物线钻头]