产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
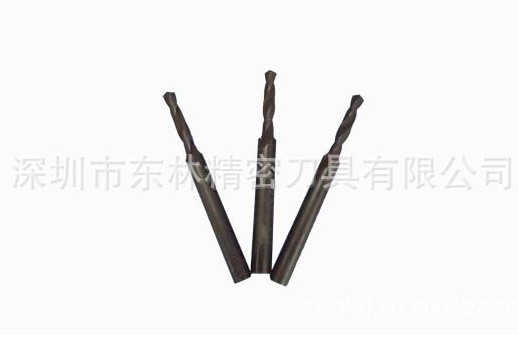
台阶钻钻孔时转速多少合适
2026-11-5
台阶钻的合适转速没有固定统一值,核心遵循材料越硬、钻头直径越大,转速越低的原则,结合加工场景精*准调整即可。
一、按加工材质的推荐转速
软有色金属(铝、铜等):推荐转速540-2400转/分钟,软质材料可适当拉高转速提升效率,配合切削液降温防粘刀。
普通钢材(抗拉强度≤700N/mm²):推荐转速500-1000转/分钟,6mm左右直径的高速钢台阶钻,常规工况下稳定在800转左右即可。
不锈钢、抗酸防锈钢:推荐转速270-1600转/分钟,优先选中低区间,避免材料冷作硬化导致刃口快速烧损钝化。
塑料、纤维增强塑料(GRP/CRP):推荐转速270-1600转/分钟,控制进给量防止材料崩边变形。
二、按钻头直径的转速修正
转速与钻头直径成反比,直径越大,转速需相应调低:
直径≤3mm:转速5000-8000转/分钟
直径3-6mm:转速4000-6000转/分钟
直径6-10mm:转速3000-5000转/分钟
直径>10mm:转速2000-4000转/分钟
三、关键调整规则
冷却条件充足时,转速可在推荐区间基础上提高10%-15%;干切无润滑时,需要降速20%-30%,防止钻头过热退火。
新手操作优先从推荐转速的下限值开始试切,观察切屑形态:如果切屑发蓝、刃口快速磨损,立即下调转速。
手持手电钻作业时,整体转速要比台钻/数控钻床的推荐值降低20%左右,避免钻头晃动崩刃,保障操作安*全。
以上是台阶钻的相关介绍,希望对大家有帮助。
上一条 [如何判断抛物线钻头的质量好坏]
下一条 [抛物线深孔钻的加工性能]