产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
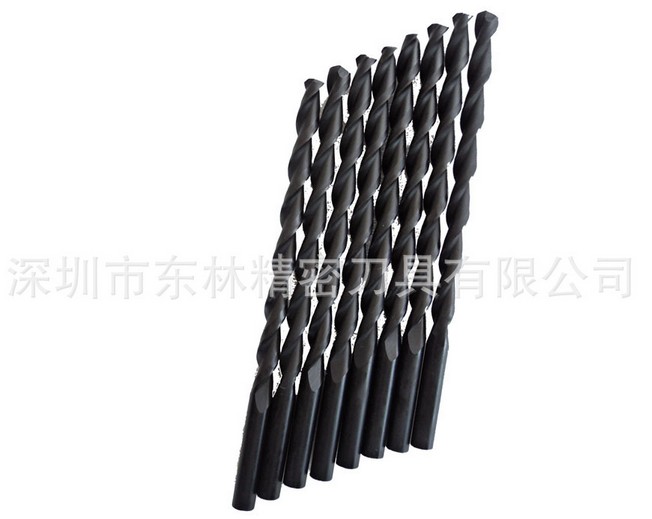
抛物线深孔钻的加工性能
2026-11-4
抛物线深孔钻的加工性能核心优势集中在深孔场景下的高*效排屑、高刚性与高精度,综合表现远优于普通标准麻花钻。
一、深孔加工适配性能
1.可稳定加工长径比达15:1~20:1的深孔,部分特*殊型号支持30倍径甚至60倍径加工。
2.无需采用普通麻花钻的“啄击式”频繁退刀排屑,多数工况下可一次连续钻通深孔。
3.直径12.7mm的常规款,可直接加工出孔深达190mm的深孔,适配大多数工业深孔加工需求。
二、排屑与冷却性能
1.抛物线槽型让容屑空间大幅提升,刃宽与槽宽比例可达1:7,远高于普通麻花钻的1:1,排屑阻力显著降低。
2.36°~38°的大螺旋角设计,排屑速度远快于普通麻花钻,切屑呈直线性快速排出,不易堵塞焊死。
3.宽大的排屑槽可让更多切削液顺利抵达钻尖,大幅降低切削摩擦与钻尖温度,减少切屑焊死风险。
4.实际加工中切屑可被控制在15~70mm的分段状态,不会出现普通麻花钻80~120mm的细长缠绕切屑。
三、切削效率性能
1.进给量可比普通麻花钻加大20%,大幅缩短单孔加工工时。
2.以油壳油孔加工为例,普通麻花钻需40秒完成的工序,抛物线深孔钻仅需25秒即可完成。
3.加工时的功率消耗、扭矩载荷和切削冲击显著降低,机床负载更平稳。
四、刀具寿命与耐*用性能
1.在实际加工中工作寿命可达普通麻花钻的3~4倍,单支钻头可加工100件以上工件,远高于普通麻花钻的30件左右。
2.钻芯占比约40%,是普通麻花钻的2~3倍,钻头刚性大幅增强,抗颤振性好,不易弯曲折断。
3.搭配TiN、TiCN、TiAlN等涂层后,可进一步提升高速钻削场景下的耐*磨性与红硬性。
四、加工精度性能
1.常规加工条件下,孔径公差可稳定控制在IT7~IT8级,优化工艺后可提升至IT6级。
2.标准加工表面粗糙度可达Ra1.6~3.2μm,高精度修磨后可降至Ra0.4~0.2μm。
3.钻孔直线度表现优异,减少了普通麻花钻频繁退刀重钻导致的孔中心线偏移问题。
4.实际生产中工序废品率可控制在1%以下,远低于普通麻花钻3%~4%的废品率。
五、材料适配性能
1.普通高速钢款适配硬度≤25~26HRC的低碳钢、铝合金、铜合金等常规材料。
2.钴高速钢宽刃款红硬性更强,可加工冷作硬化材料、球墨铸铁等难加工材质。
3.焊接硬质合金款可适配更高强度的合金钢、奥氏体不锈钢等材料,拓展加工场景。
六、性能适配调整规则
1.长径比为4:1时,切削速度降低20%、进给率减小10%,保障加工稳定性。
2.长径比达5:1时,切削速度降低30%、进给率减小20%,避免钻头过载。
3.长径比为6:1~8:1时,切削速度需降低40%,配合高压冷却进一步优化排屑效果。
以上是抛物线深孔钻的加工性能介绍,希望对大家有帮助。
上一条 [台阶钻钻孔时转速多少合适]
下一条 [中心钻的加工用途]