产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
内冷钻是什么
2026-10-24
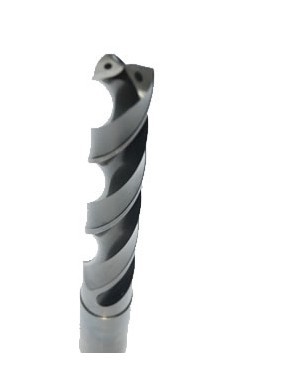
内冷钻是一种内置冷却通道的机械钻孔加工工具,从柄部到切削刃设有1~2个直通孔或螺旋孔,可让压缩空气、切削液等介质直接输送到钻尖区域,实现冷却刀具工件、冲走切屑的效果,尤其适配深孔加工场景。
一、核心结构与材质
1.冷却通道:主流采用双螺旋孔设计,部分小规格产品为单直孔,冷却液流量比传统外冷钻头提升60%,高压介质压力可达7MPa。
2.基体与涂层:多选用硬质合金或高速钢作为基体,表面可覆盖TiAlN等耐*磨耐*高温涂层,大幅提升刀具耐*用度和加工尺寸稳定性。
3.刃部设计:采用多层几何切削端刃,部分型号带有自定心结构,无需预打引导孔,孔位误差可控制在±0.02mm内。
二、核心性能优势
1.高*效降温:切削液直喷刀尖,可降低切削温度30%以上,减少刀具热变形,刀具寿命比普通钻头提升2~3倍。
2.强制排屑:高压介质直接冲排切屑,解决深孔加工中切屑堵塞的痛点,避免频繁抬刀清理。
3.高精度加工:加工后孔的表面粗糙度可稳定达到Ra1.6μm以下,保障孔的直线度和尺寸精度,部分场景无需后续精加工。
三、典型适用场景
1.深径比≥5的深孔加工,普通外冷钻头冷却液无法抵达切削区的工况。
2.不锈钢、高温合金、钛合金等导热性差、切削热集中的难加工材料钻孔。
3.汽车发动机缸体、航空航天结构件等批量高*效钻孔场景,进给速度可达普通枪钻的4~5倍。
4.淬火硬度HRC48°~65°的钢件、各类灰口铸铁和球墨铸铁件的高速加工。
四、日常维护要点
1.钻削钢件时需保证充足冷却量,使用专*用金属切削液。
2.钻削铸铁、铸铜等产生细小粉末切屑的材料时,可改用压缩空气辅助排屑,无需冷却液。
3.钻孔开始与结束阶段,进给量应降低1/3,及时清*除缠绕在钻体上的铁屑,保证排屑顺畅。
下一条 [中心钻容易断的原因]