产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
抛物线钻头如何正确修磨
2026-10-26
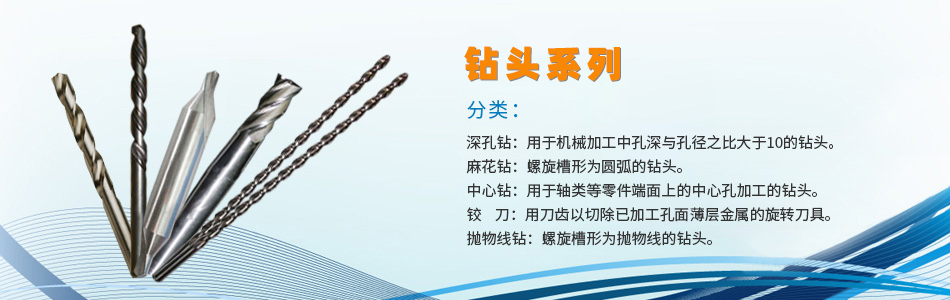
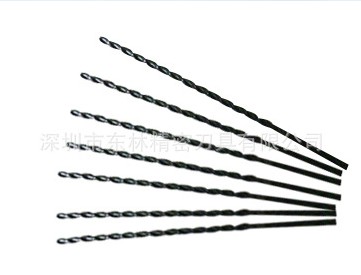
抛物线钻头是一种排屑槽呈抛物线形状的深孔加工钻头,螺旋角更大、钻芯更厚,排屑效率比普通麻花钻高,适合加工长径比达15:1的深孔。
一、修磨前准备
工具选择:选用粒度60-80目的白色氧化铝砂轮,用金刚石修整笔提前修平砂轮表面,搭配角度规、中心规、冷却液,砂轮转速控制在3000转/分以内。
前置检查:清理钻头表面切屑油污,确认原有磨损量不超过钻头直径的2%,单次修磨总去*除量控制在0.25mm以内,避免破坏原有抛物线槽形。
二、标准手工修磨步骤
1.找准基准角度:将钻头主切削刃放平贴紧砂轮面,钻头轴线与砂轮表面呈30°夹角(对应顶角118°),这是抛物线钻头修磨的核心基准。
2.轻磨主切削刃:手腕带动钻头沿抛物线轨迹均匀移动,保持力度一致,单次磨削量不超过0.1mm,往复移动3-4次完成一侧主刃粗磨。
3.修磨横刃:将横刃宽度修窄至原尺寸的1/3,控制为0.1倍钻头直径(深孔场景可优化至0.075倍钻头直径),大幅降低钻孔轴向阻力,提升深孔定心精度。
4.精修抛光:用油石轻蹭刃口去*除毛刺,保证刃面光洁无划痕,刃带平滑过渡到抛物线排屑槽,避免后续排屑卡滞。
三、关键控制要点
1.全程防退火:每磨削2-3次就将钻头浸入冷却液降温,不能让刃口磨至发蓝,一旦出现蓝痕说明局部过热退火,钻头硬度会直接报废。
2.对称性校验:每磨完一侧刃就用中心规检查,两刃高度误差需要小于0.2mm,通过光线反光观察钻尖,确保两侧切削刃等高对称。
3.角度适配调整:常规钢材加工后角控制在8°-12°,加工不锈钢等硬材料时可微调后角至12°-15°,刃倾角不超过15°,避免刃口强度不足崩损。
四、常见问题修正
1.钻孔偏大/偏移:横刃未修窄或两刃不对称,重新修磨横刃并校准两侧刃高度差即可解决。
2.排屑不畅:检查刃带是否过宽,适当加大刃倾角,保证抛物线槽口无多余磨削残留。
3.切削阻力过大:后角磨得太小,重新调整角度将后角恢复到标准范围,降低钻削轴向力。
下一条 [内冷钻是什么]