产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
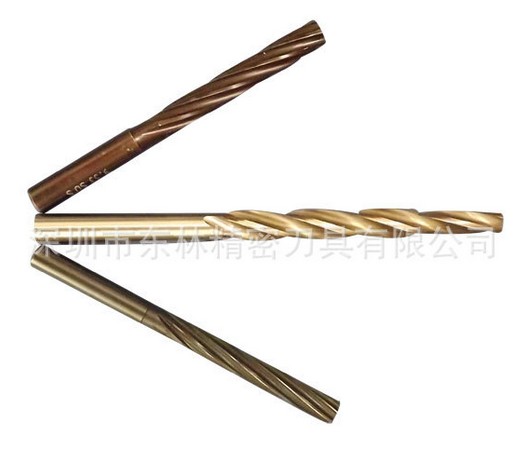
铰刀要怎么正确使用
2026-10-27
使用铰刀的核心要点是留准铰削余量、保证同轴度、全程单向顺转、严禁反转退刀,以此保障孔的精度和刀具寿命。
一、使用前准备
1.选对刀具:根据孔径、工件材料选手用或机用铰刀,高速钢铰刀适配常规金属加工。
2.预留余量:预加工孔留出铰削余量,高速钢铰刀一般留0.08~0.15mm,粗铰0.15~0.3mm、精铰0.05~0.1mm,余量过大易震颤,过小修不光孔壁。
3.装夹对正:工件和铰刀都要夹紧,保证铰刀轴线与预加工孔中心线同轴,偏差控制在0.02mm以内,避免孔径偏斜扩大。
二、核心操作规范
全程单向旋转:铰削和退刀都只能顺时针转,中途不能反转,否则切屑会卡入刀齿导致崩刃、划伤孔壁。
匹配切削参数:手铰时双手均匀用力低速进给;机铰时铸铁件转速200~400rpm,钢件150~250rpm,进给量0.5~1.5mm/rev,避免速度过高产生积屑瘤。
按需加注冷却液:加工钢件用乳化液或切削油,铸铁可加煤油,铝合金直接用煤油润滑,既能降温也能冲走切屑、提升孔壁光洁度。
三、收尾与保养
检测清理:铰完后清*除孔内切屑,用量规检测孔径和表面粗糙度,每加工5~10个孔就抽检一次,及时发现刀具磨损。
刀具养护:用完擦净表面油污和切屑,涂抹防锈油,刃口套上保护套放在干燥处,避免碰伤刀齿。
以上是铰刀的使用相关介绍,若想了解更多的,欢迎咨询我们。
下一条 [抛物线钻头如何正确修磨]