产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
中心钻怎么找中心点
2026-9-17
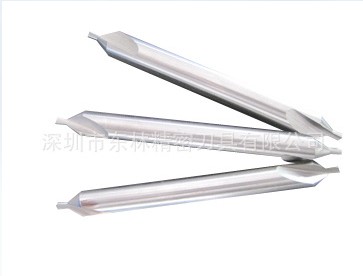
中心钻找中心点的核心是先通过物理标记锁定理论中心,再用中心钻的刚性锥尖准确落位,避免后续钻孔偏移。
一、通用手工定位法
1.划线定中心:用划针、直角尺在工件表面划出两条垂直交叉的直线,交点就是理论中心点。
2.样冲打定位坑:将样冲尖*端对准交叉点,用锤子轻敲冲出凹坑,防止中心钻起钻时打滑移位。
3.中心钻预钻导引孔:选刚性好的中心钻对准凹坑,用高转速(500~1000r/min)、小进给量钻出浅锥孔,完成中心点的锁定。
二、轴类工件端面找中心
1.车平端面:先将轴的端面车削平整,不能留有凸头,避免中心钻受力不均折断。
2.双直线交点法:在端面上取两个相距较远的点连线,标记出中点;将工件旋转90度重复操作,两条中点连线的交点就是轴心中心点。
3.三爪卡盘找正:用三爪卡盘装夹轴类工件,配合百分表找正外圆跳动,确保中心钻主轴与工件轴心同轴。
三、CNC加工中心准确找正
1.基准特征分中:放弃不规则毛坯的外轮廓,选工件上的圆柱凸台、精铣基准面等规正特征,用寻边器碰数算出特征中心,再按图纸偏移得到编程原点。
2.中心钻空走校验:分中完成后,用实际加工的中心钻以极低进给空走,在工件表面打出浅点痕,肉眼+卡尺复核点痕是否与目标基准同心,确认中心点无误后再正式加工。
下一条 [如何正确刃磨抛物线钻头]