产品分类
产品搜索
- 请输入您的关键词:
新闻中心您的位置:首页 > 新闻中心
铰刀怎么用
2026-9-18
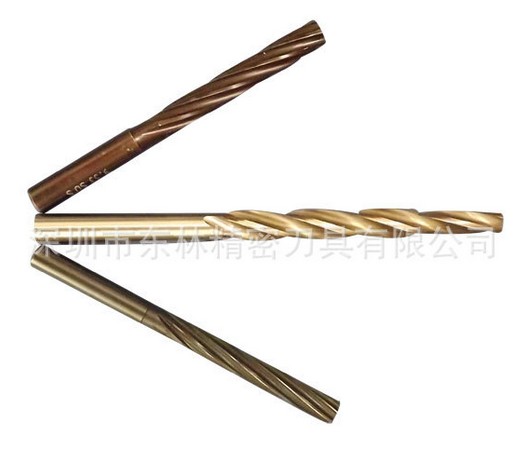
铰刀通常分手用和机用两类,核心操作要点是留准铰削余量、保证同轴度、低速顺转切削、禁止反转退刀。其具体用法如下:
手用铰刀操作步骤
1.预加工留余量:钻孔/扩孔后留0.05~0.3mm铰削余量,粗铰留0.15~0.3mm,精铰留0.05~0.1mm。
2.装夹定位:用铰杠夹持铰刀方头,保证铰刀与待加工孔的轴线重合,工件夹正稳固。
3.切削操作:双手均匀用力顺时针旋转铰刀,保持低速匀速进给,避免用力不均造成孔位偏移。
4.顺向退刀:铰削完成后,继续顺时针缓慢退出铰刀,禁止反转,防止切屑划伤孔壁、崩损刀刃。
机用铰刀操作要点
1.装夹要求:φ1~φ20mm小孔径用直柄铰刀,大孔径用锥柄铰刀,保证主轴与铰刀同轴度≤0.02mm。
2.切削参数:铸铁件转速200~400rpm,钢件150~250rpm,进给量控制在0.5~1.5mm/rev。
3.润滑冷却:钢件用10%~15%乳化液,铸铁用煤油+机油,铝合金直接用煤油润滑。
4.特别工况处理:长径比>8的深孔需用浮动夹头,采用分级铰削方式保证排屑顺畅。
通用注意事项
1.使用前检查铰刀刃口,无崩刃、缺口,径向跳动控制在0.02mm以下。
2.每加工5~10个孔,用塞规或内径百分表检测孔径,及时发现刀具磨损。
3.使用后清理切屑、涂抹防锈油,工作部分套上塑料套保护,避免碰伤刃口。
下一条 [中心钻怎么找中心点]